schließen
Wählen Sie Ihre Website
Global
Soziale Medien

Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 28.10.2026 Herkunft: Website


Mit zwei Hebeln verhindern Sie Laserschäden an optischen Komponenten. Wählen Sie zunächst ND-Filter aus, die für die Schadensschwelle Ihres Lasers ausgelegt sind. Zweitens: Verwalten Sie den Strahl so, dass die Leistungsdichte auf jeder Optik innerhalb sicherer Grenzen bleibt.
Hier spielen drei Begriffe eine Rolle. Die Schadensschwelle ist die Fluenz oder Bestrahlungsstärke, die eine Optik ertragen kann, bevor sie ausfällt. Die optische Dichte ist die Dämpfungsstärke eines Filters auf einer logarithmischen Basis-10-Skala. Die Leistungsdichte ist die über eine Flächeneinheit verteilte Laserleistung.
In diesem Beitrag werden praktische Auswahlkriterien und Strahltechniken vorgestellt. Beginnen Sie mit dem Abschnitt „Beschädigung optischer Komponenten“. Es erklärt das Warum hinter jeder Empfehlung und erleichtert Präventionsentscheidungen.
Wählen Sie ND-Filter mit a Schadensschwelle , die zum Pulstyp und der Energie Ihres Lasers passt.
Halten Sie die Leistungsdichte unter sicheren Grenzen, indem Sie den Strahl breiter machen und einen engen Fokus vermeiden.
Wählen Sie die optische Dichte (OD), um die Laserleistung auf sichere Werte zu senken, indem Sie OD = -log10(T) verwenden.
Wählen Sie Quarzglassubstrate für Hochleistungslaser und UV-Wellenlängen, damit sie vor Beschädigungen geschützt sind.
Reinigen Sie die Optik häufig mit zugelassenen Lösungsmitteln. Fassen Sie sie an den Rändern an und tragen Sie Handschuhe.
Platzieren Sie den Balken in der Mitte jeder Öffnung und verwenden Sie die Balkenprofilierung, um heiße Stellen zu finden.
Verhindern Sie, dass Licht zurückreflektiert wird, indem Sie Isolatoren, Beam-Dumps und geneigte Optiken verwenden, um die Sicherheit des Lasers zu gewährleisten.
Notieren Sie alle Einstellungen und Serviceereignisse. Dies hilft Ihnen, die Leistung zu verfolgen und zu verhindern, dass derselbe Schaden erneut auftritt.
Unter laserinduzierten Schäden versteht man jede dauerhafte Veränderung einer Optik, die durch Laserenergie verursacht wird, wie z. B. Lochfraß, Verfärbung oder Beschichtungsfehler. Fünf Ursachen erklären die meisten Fehler, und jede davon ist mit einem Präventionsschritt weiter unten in diesem Handbuch verknüpft.
Eine Leistungsdichte oberhalb der Nennleistung einer Optik wandelt absorbierte Energie in Wärme um. Diese Hitze verursacht einen Thermoschock und die Beschichtung oder das Substrat reißt oder schmilzt.
Dauerstrichstrahlen belasten eine Optik stetig, sodass sich Hitze aufbaut, bis sich das Teil einpendelt. Gepulste Strahlen bündeln Energie in kurzen Stößen, und die Spitzenfluenz ist wichtiger als die durchschnittliche Leistung. Die folgende Tabelle zeigt typische Testwerte für Antireflexbeschichtungen.
Kontext testen |
Leistungsdichteniveau |
Zusätzliche Parameter |
|---|---|---|
Höchster überschrittener Schwellenwert (AR-Beschichtungen) |
3 GW/cm² |
— |
Routine-Zertifizierungstestniveau |
500 MW/cm² |
20 ns Pulsbreite, 20 Hz (10 J) |
Eine enge Stelle erhöht die Leistungsdichte schnell. Ein Balken mit einem 1/e² Durchmesser von 200 μm und eine Spitzenfluenz von 20 J/cm² hat einen effektiven 10 J-Durchmesser von nur 115 μm, etwa der Hälfte von 1/e² Figur. Kleine Flecken beanspruchen daher empfindliche optische Komponenten stärker, als ihr Durchmesser vermuten lässt.
Ein ungleichmäßiger Strahl verstößt gegen die Annahme einer gleichmäßigen Intensität, sodass Sie stattdessen die maximale Leistungsdichte schätzen müssen. Ein Gaußscher Strahl erreicht eine Spitzenleistungsdichte, die etwa doppelt so hoch ist wie die eines gleichmäßigen Strahls, und diese lokalisierten Bereiche fallen zuerst aus.
Verschlimmert wird dies durch Beschichtungsfehler. Mikrometergroße Knötchen fungieren als Absorptionsstellen und verstärken lokale Felder durch Linsenwirkung. Unkorrigierte Ungleichmäßigkeit der Beschichtung ebenfalls erhöht sich das Reflexionsvermögen , und damit steigt auch die Feldintensität an der Austrittsfläche. Mit zunehmender Entfernung von der Linsenmitte
Die häufigsten Ursachen für Schäden an optischen Fenstern lassen sich in einer kurzen Liste zusammenfassen:
Bei der Oberflächenvorbereitung gelangen Verunreinigungen in ungeschützte Teile.
Die Ansammlung von Schmutz führt zu einer Überhitzung des Fensters und löst Temperaturwarnungen aus.
Umweltbedingungen und das verarbeitete Material beschleunigen die Ansammlung.
Vernachlässigte Wartung führt zu Stromausfall und Fensterrissen.
Diese Fehlerpfade erklären die meisten Schäden an optischen Fenstern, die im Betrieb auftreten. Temperaturwarnungen, längere Reinigungszeiten und Brandflecken, die sich nicht reinigen lassen, deuten auf ein beschädigtes Fenster hin.
Ein Strahl, der eine Öffnungskante abschneidet, fokussiert die Energie auf einen kleinen Bereich. Diese Kantenbelastung führt zu einer Beschädigung der Beschichtung und schließlich zu einem Bruch des Substrats.
Staubverunreinigungen absorbieren Laserenergie und brennen sich in die Oberfläche ein, und jede verbrannte Stelle verschlimmert die Verschlechterung der Beschichtung. Statische Entladungen ziehen gewöhnliche Verunreinigungen an und können Beschichtungen direkt angreifen. Durch die routinemäßige Reinigung optischer Komponenten werden diese Verunreinigungen entfernt, bevor sie Schaden anrichten.
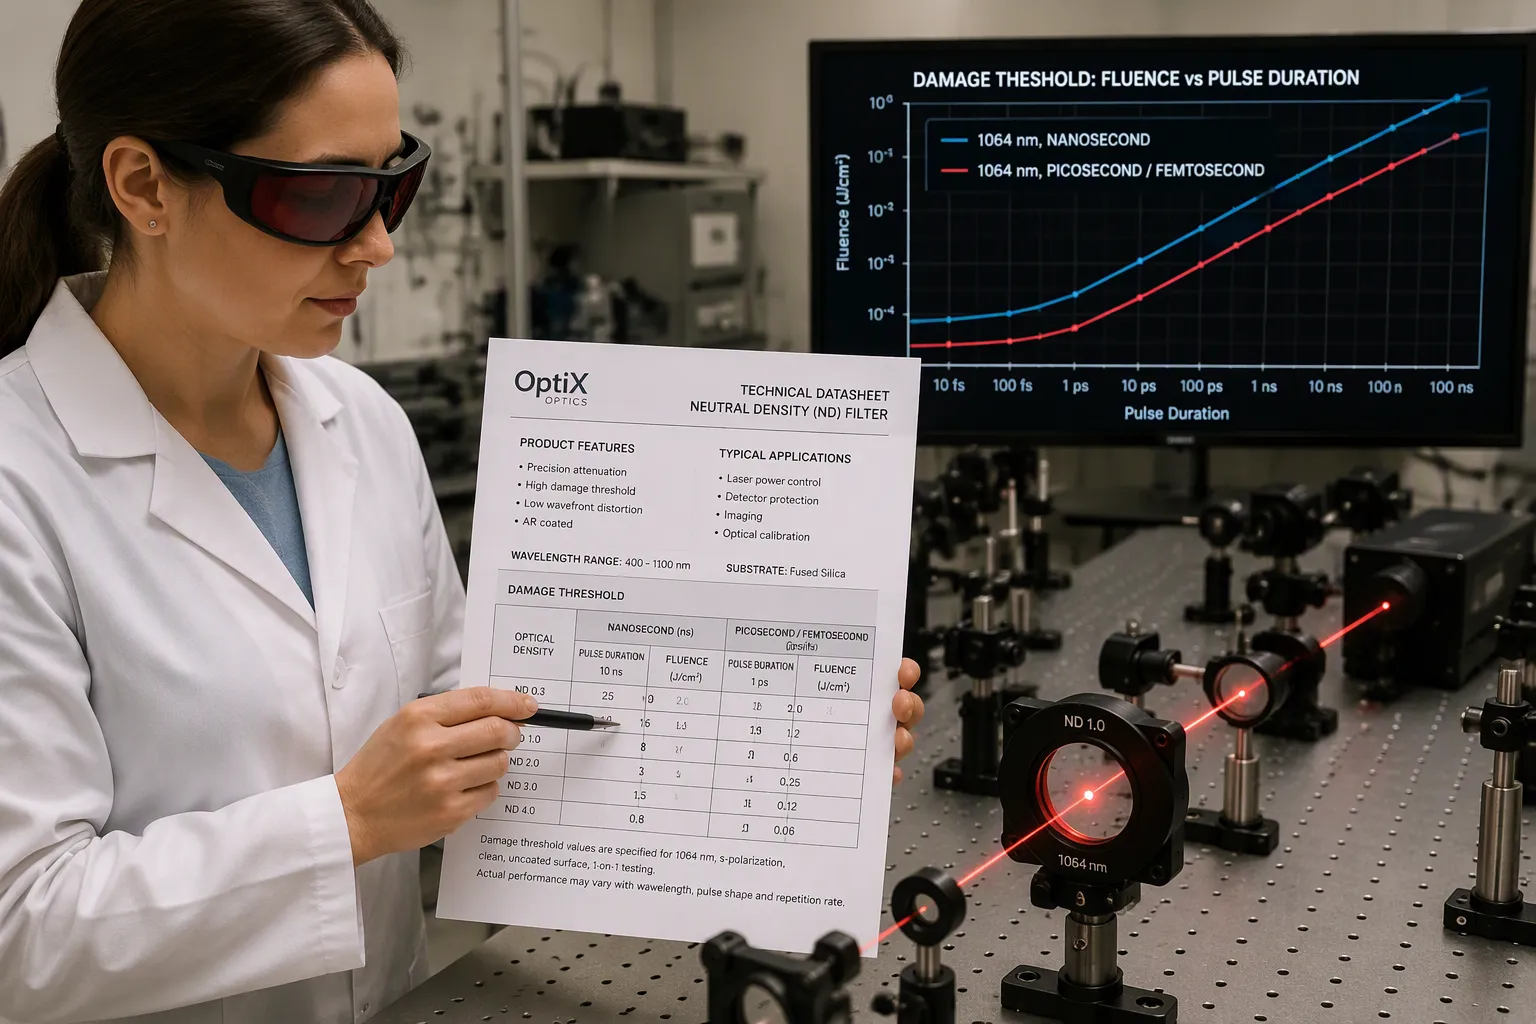
Jetzt wissen Sie, warum die Optik versagt. In diesem Abschnitt wird dieses Wissen umgesetzt Filterspezifikationen, die Sie anhand eines Datenblatts überprüfen können.
Die Schadensschwelle auf einem Filterdatenblatt gibt Auskunft über die Fluenz oder Bestrahlungsstärke, die die Beschichtung überstehen kann. Passen Sie diese Zahl vor allem an Ihren Puls an.
Nanosekundenimpulse haben eine diskrete Fluenzbewertung. Pikosekunden- und Femtosekundenimpulse wirken unterschiedlich, und die folgende Tabelle zeigt, wie Anbieter die einzelnen Regime spezifizieren.
Pulsregime |
Spezifikation der Schadensschwelle |
|---|---|
Nanosekunde (Langpuls) |
Der typische LDT_LP beträgt etwa 1 J/cm² für die meisten Filter; Schmalband-Laserlinienfilter sind aufgrund starker interner Felder etwa zehnmal niedriger (~0,1 J/cm²). |
Pikosekunde / Femtosekunde (quasi-cw) |
Kein spezifisches J/cm² Wert ist gegeben; Sie werden ähnlich wie CW-Laser behandelt, wobei zur Schätzung der LDT die durchschnittliche Intensität anstelle der CW-Intensität verwendet wird |
Pikosekunden-Femtosekunden-Pulse werden als „quasi-cw“ behandelt, da sich das Material zwischen den Pulsen nicht entspannen kann; die durchschnittliche Leistungsdichte wird zur Schätzung der LDT verwendet – kein diskretes J/cm² Schwellenwert angegeben ist.
Lesen Sie das Kleingedruckte zu Laserlinienfiltern. Ihre starken internen Felder verringern die Bewertung um etwa das Zehnfache, und diese Lücke führt bei Schmalbandaufbauten zu unerwarteten Beschichtungsschäden.
Führen Sie Ihren Filter unterhalb seines veröffentlichten Schwellenwerts aus. Ein Leistungsreduzierungsspielraum absorbiert Strahlungleichmäßigkeiten, Hotspots und kleine Punktgrößen, die Sie nicht vollständig kontrollieren können. Stärkere Leistungsreduzierung bei gepulsten Strahlen, bei denen die Spitzenfluenz zu Thermoschocks und Beschichtungsfehlern führt.
Stellen Sie sicher, dass Ihre Laserwellenlänge innerhalb des Beschichtungsbandes und nicht am Rand liegt. In der Nähe von Bandkanten sinkt die Leistung, und eine Platzierung am Rand des Bandes erhöht die Absorption und lokale Erwärmung. Bestätigen Sie, dass das Band Ihre Wellenlänge bei dem tatsächlich verwendeten Einfallswinkel abdeckt.
Die optische Dichte legt fest, wie viel Licht der Filter entfernt. Jeder ganze OD-Schritt verringert die Durchlässigkeit um den Faktor 10.
Optische Dichte (OD) |
Transmission (T) |
Prozentsatz der übertragenen Daten |
|---|---|---|
0 |
1.0 |
100 % |
0.5 |
0.316 |
31,6 % |
1.0 |
0.10 |
10 % |
2.0 |
0.01 |
1 % |
3.0 |
0.001 |
0,1 % |
6.0 |
0.000001 |
0,0001 % |
8.0 |
1e-8 |
~0,0000001 % |
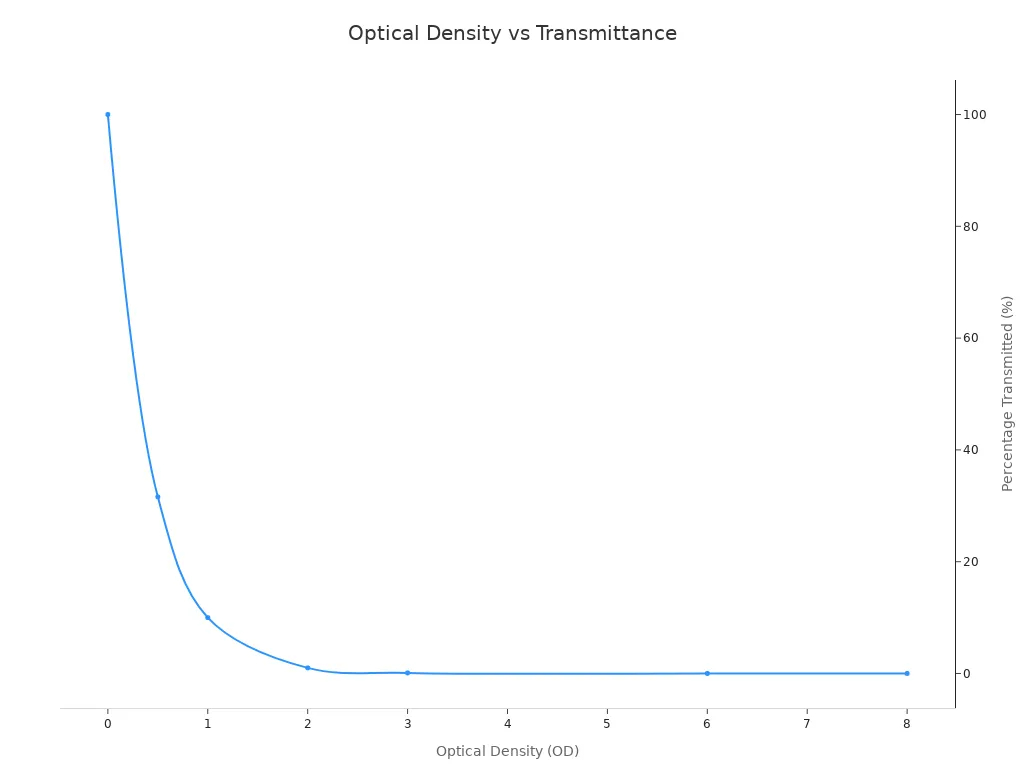
Die Umrechnung ist einfach: OD = -log10(T) und T = 10^(-OD). Angenommen, ein 100-W-Laser muss aus Sicherheitsgründen auf 1 mW reduziert werden. Der erforderliche Reduktionsfaktor beträgt 100.000, was OD 5 entspricht. Eine OD-Einheit entspricht ebenfalls 10 dB, sodass der gleiche Filter eine Dämpfung von 50 dB ergibt.
Befolgen Sie zur Sicherheit die folgenden Schritte, um den Außendurchmesser zu bestimmen:
Identifizieren Sie die Laserquelle: Finden Sie die Wellenlänge und die maximale Ausgangsleistung des Lasers.
Bestimmen Sie den MPE: Überprüfen Sie die Sicherheitsstandards (z. B. ANSI Z136.1), um die maximal zulässige Belichtung für diese Wellenlänge zu ermitteln.
Berechnen Sie den erforderlichen OD: Verwenden Sie die Laserleistung und den MPE, um den minimalen OD zu ermitteln, der erforderlich ist, um die Strahlleistung unter den MPE zu bringen.
Die Wahl des Substrats legt die Grenze für die Widerstandsfähigkeit gegen Laserschäden fest. Die folgende Tabelle vergleicht gängige Materialien.
Material |
Laserzerstörschwelle (LIDT) |
|---|---|
Optisches Glas (N-BK7 / K9) |
Mäßig |
Quarzglas (JGS1 / JGS2) |
Hoch (unerlässlich für den Hochleistungsgebrauch) |
Saphir (Al₂O₃) |
Sehr hoch |
BK7- und K9-Glas absorbieren bei hoher Leistung mehr Laserenergie. Diese Absorption führt zu einer thermischen Ausdehnung und thermischen Linsenbildung, die den Brennpunkt verschiebt. Quarzglas ist die erforderliche Wahl für kontinuierliche Hochleistungslaser (z. B. Faserlaser über 500 W) und für UV-Wellenlängen unter 350 nm. Sapphire bietet die größte Robustheit für raue Umgebungen. Band-optics liefert Präzisionsfilter, Flachfenster und Quarzglassubstrate mit kundenspezifischen Beschichtungen, sodass Sie Substrat und Beschichtung in einem Auftrag an Ihren Laser anpassen können.
Beide Beschichtungsfamilien funktionieren gut, wenn Sie sie auf die jeweilige Aufgabe abstimmen.
Absorptionsfilter verwenden gefärbte Glas- oder Polymersubstrate. Sie absorbieren einen Teil des einfallenden Lichts, wobei die Zusammensetzung und Dicke des Materials den Grad bestimmen. Sie sorgen für eine gleichmäßige Dämpfung über die gesamte Oberfläche, arbeiten über eine große Bandbreite und streuen wenig Licht. Absorbiertes Licht wird jedoch in Wärme umgewandelt, sodass ein lokaler Temperaturanstieg ihre Präzision und den Hochleistungseinsatz einschränkt.
Reflektierende dielektrische Filter verwenden mehrschichtige Beschichtungen mit unterschiedlichen Brechungsindizes. Sie reflektieren Licht vom Strahlengang weg und bewältigen Hochleistungsquellen ohne große Erwärmung. Mehrschichtige Designs ermöglichen maßgeschneiderte Reflexionsspektren für eine präzise Wellenlängensteuerung. Sie können durch Mehrfachreflexionen zu Geisterbildern oder Streulicht führen, und eine gleichmäßige Reflexion über eine große Bandbreite ist schwieriger zu erreichen.
Wägen Sie diese Kompromisse gegen Ihre Leistungsniveau- und Strahlqualitätsanforderungen ab. Keine Familie gewinnt direkt; Jedes passt in einen anderen Betriebsbereich.
Eine Datenblattbewertung bedeutet wenig, bis Sie sie mit Ihrem echten Strahl vergleichen. Drei Einstellungsgruppen entscheiden darüber, ob a Filter überlebt : Leistung und Impulszeitpunkt, Strahlgröße und der Winkel, in dem Licht auf die Oberfläche trifft.
Beginnen Sie mit der Durchschnittsleistung und der Spitzenenergie zusammen. Die durchschnittliche Leistung führt zu einer gleichmäßigen Erwärmung des Substrats und der Beschichtung. Die Spitzenenergie pro Impuls verursacht den Thermoschock, der Beschichtungen reißt. Ein Filter kann einen Test bestehen und den anderen nicht bestehen. Vergleichen Sie daher beide Zahlen mit Ihrer Quelle.
Die Wiederholungsrate fügt eine dritte Last hinzu. Hohe Wiederholungsraten lassen der Wärme zwischen den Impulsen nur wenig Zeit, um zu entweichen, sodass die Optik eine thermische Belastung aufbaut. Hier gilt der frühere Quasi-CW-Hinweis: Pikosekunden- und Femtosekundenquellen wirken bei hohen Wiederholungsraten ähnlich wie Dauerstrichlasten. Schätzen Sie also mit der durchschnittlichen Leistungsdichte statt mit einem diskreten Fluenzwert. Reduzieren Sie die Leistung stärker, wenn Ihre Wiederholungsrate steigt.
Die Leistungsdichte hängt von der Fläche ab, daher bestimmt der Strahldurchmesser Ihren tatsächlichen Spielraum. Das 200-μm-Beispiel aus dem Schadensabschnitt zeigt den Effekt: ein Strahl mit einem 1/e² Durchmesser von 200 μm trägt seinen effektiven 10 J-Durchmesser in nur 115 μm. Bemessen Sie die lichte Öffnung anhand des kleineren effektiven Durchmessers, nicht anhand des Nenndurchmessers.
Halten Sie den Strahl gut innerhalb der Öffnung. Bei einem Strahl, der die lichte Öffnung bis zum Rand ausfüllt, besteht die Gefahr, dass er durch die geringste Drift abgeschnitten wird, und am Rand baut sich abgeschnittene Energie auf. Wählen Sie einen Filter, dessen freie Apertur rund um den Strahl ausreichend Platz lässt, und vergewissern Sie sich dann, dass die Nennfläche der Beschichtung denselben Bereich abdeckt.
Beschichtungsbänder verschieben sich mit dem Winkel. Ein für senkrechten Einfall spezifizierter Filter liefert bei steiler Neigung nicht die gleiche optische Dichte oder Wellenlängenplatzierung. Stellen Sie sicher, dass das Band Ihre Wellenlänge in dem Winkel abdeckt, den Sie tatsächlich verwenden werden. Fragen Sie nach der Bewertung aus diesem Blickwinkel, anstatt davon auszugehen, dass sie sich überträgt.
Durch die Polarisation verändert sich, wie viel Licht die Beschichtung reflektiert oder absorbiert. Dielektrische Designs reagieren unterschiedlich auf s- und p-Polarisation, und der Unterschied wächst mit dem Neigungswinkel. Absorptionsfilter zeigen eine weitaus geringere Polarisationsabhängigkeit. Geben Sie Ihre Polarisation und Ihren Einfallswinkel an, wenn Sie Geben Sie einen Filter an und überprüfen Sie die Leistung dieser Kombination, bevor Sie die Optik einem Hochleistungspfad zuweisen.
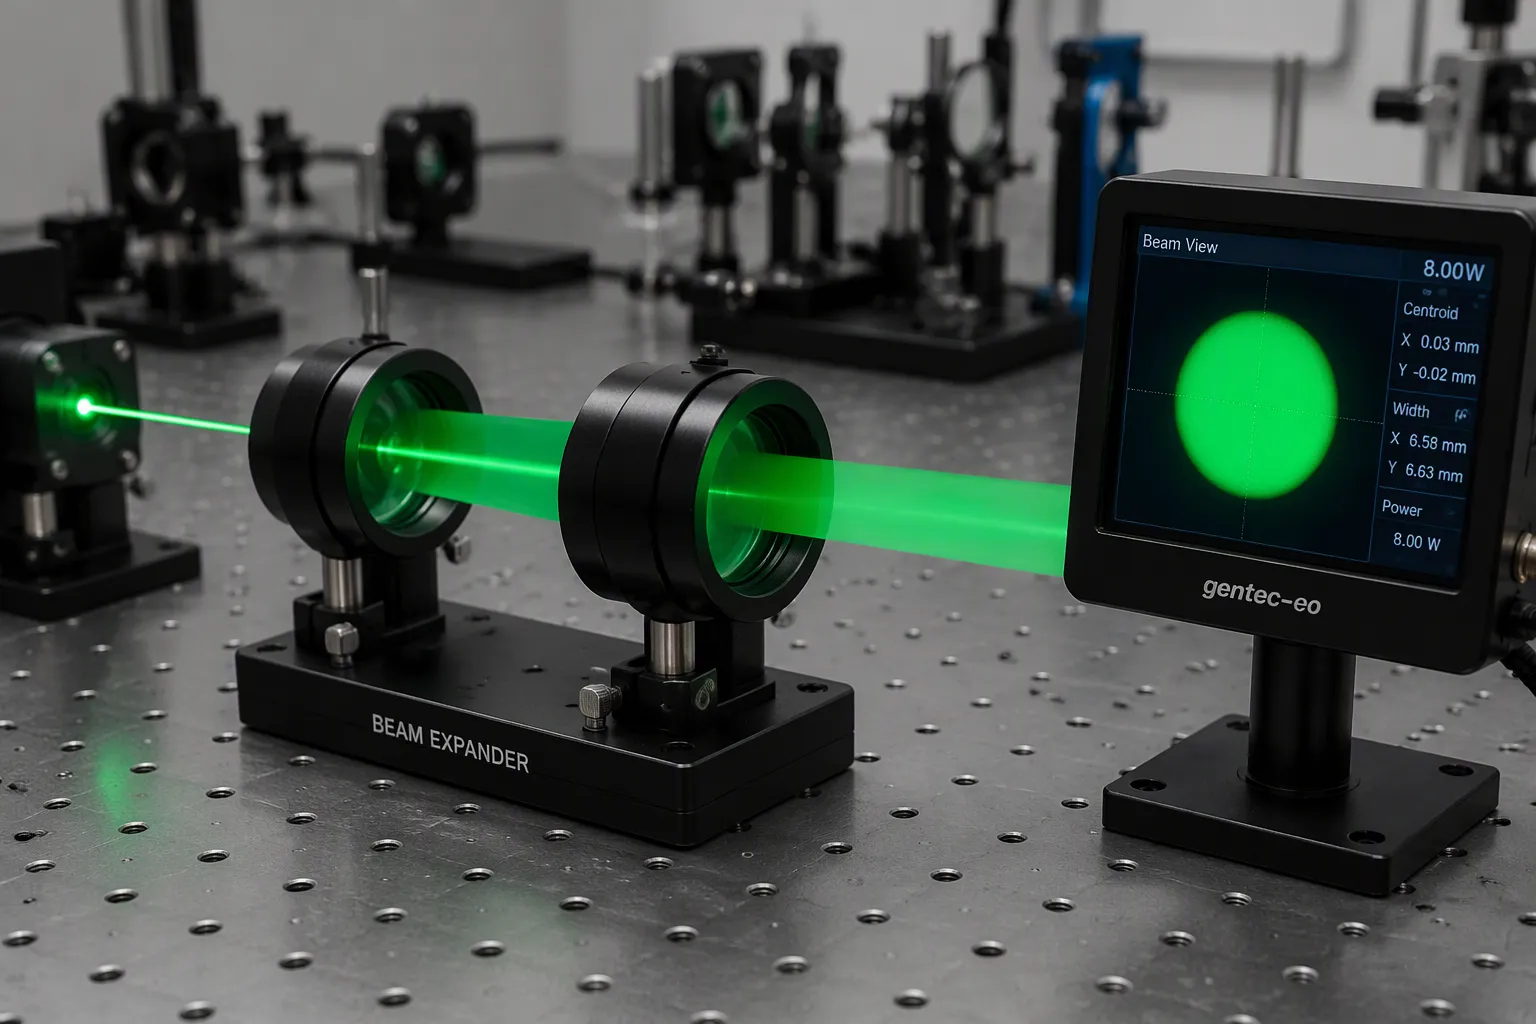
Die Filterauswahl schützt jede Optik für sich. Das Strahlmanagement schützt den gesamten Pfad auf einmal. Sie formen den Strahl, bevor er empfindliche Teile erreicht, und verhindern, dass Streulicht zurückkommt.
A Der Strahlaufweiter vergrößert den Punktbereich Ihres Laserstrahls. Die Leistungsdichte entspricht der optischen Leistung dividiert durch die Fläche, sodass eine größere beleuchtete Fläche direkt die Leistungsdichte verringert, die die nachgeschalteten Teile empfangen. Dieser eine Schritt verhindert gleichzeitig Schäden und Luftionisierung.
Bei Hochleistungsquellen kann das Hinzufügen eines Strahlaufweiters zu einem kontrollierten Abfall der Leistungsdichte führen.
Der Expander selbst muss hohe Leistungs- und Energiedichten verarbeiten können. Bewerten Sie ihn daher wie jede andere Optik für Ihre Quelle. Durch die Erweiterung ergeben sich zwei Vorteile:
Eine Vergrößerung des Strahldurchmessers verringert die Leistungsdichte empfindlicher optischer Geräte und schützt sie so vor Beschädigungen.
Die größere Größe trägt auch dazu bei, dass die Lichtausbeute gleichmäßiger wird.
Ein divergierender Strahl wächst oder schrumpft entlang des Pfades, sodass die Leistungsdichte mit der Entfernung schwankt. Die Kollimation hält den Strahldurchmesser konstant und sorgt dafür, dass Ihr Spielraum vorhersehbar ist. Mehrere Techniken halten das Profil einheitlich und unterdrücken Hotspots:
Technik |
Mechanismus |
Auswirkung auf Gleichmäßigkeit/Hotspots |
|---|---|---|
Strahlformung und Homogenisierung (DOEs, Top Hat Shaper) |
Eine spezielle Optik verteilt die Laserenergie über den Querschnitt |
Entfernt Hot Spots und Intensitätsschwankungen; erzeugt gleichmäßige Intensitätsprofile |
Optische Diffusion und Streuung (Homogenisatoren/Diffusoren) |
Streuende Teile brechen zusammenhängende Muster auf und verbreiten Energie |
Entfernt Fleckenmuster; glattere, gleichmäßigere Ausleuchtung |
Optische Mehrelementsysteme |
Zusammengesetzte Linsen, Spiegel und Strahlteiler sorgen für eine präzise Strahlsteuerung |
Ermöglicht sehr gleichmäßige Ausgangsstrahlen |
Feedback-Steuerung und -Überwachung |
Sensoren erkennen Ungleichmäßigkeiten; Algorithmen passen Optik und Einstellungen in Echtzeit an |
Hält Profile über die Zeit und sich ändernde Bedingungen hinweg konsistent |
Multimode-Faserkopplung und Ulbrichtkugel-Technologien |
Gleichen Sie den Strahl aus und reduzieren Sie Flecken |
Unter 5 % Intensitätsschwankung über den beleuchteten Bereich; weniger Hotspots |
Top-Hat-Shaper verwandeln einen Gaußschen Strahl in ein flaches Profil mit steilen Kanten in der Arbeitsebene. Stabile Oberstrahlformer erledigen die gleiche Aufgabe und bewältigen größere Änderungen in der Qualität, Größe und Position des einfallenden Strahls. Homogenisatoren und Diffusoren glätten den Querschnitt und vermeiden deutlich Hotspots.
Zentrieren Sie den Strahl in jeder Öffnung entlang des Pfades. Ein Strahl, der auf eine Kante zusteuert, wird abgeschnitten, und die abgeschnittene Energie häuft sich am Rand an. Diese Kantenbelastung führt zu einer Beschädigung der Beschichtung und schließlich zu einem Bruch des Substrats. Lassen Sie an jeder Optik einen ausreichenden Abstand um den Strahl herum und überprüfen Sie die Zentrierung nach jeder Einstellung im Vorfeld erneut.
Array-Detektoren erstellen ein zweidimensionales Bild des Strahls. Mit dieser 2D-Ansicht können Sie Hotspots finden. Dies ist der erste Schritt zur Erkennung von Regionen, die Laserschäden verursachen könnten. Kameraarrays zeigen feine Strukturen, die ein schlitzbasierter Profiler ausmitteln kann. Verwenden Sie ein 2D-Kamera-Array, wenn Sie einen Laser auf Hotspots, Gleichmäßigkeit oder Strahlform überprüfen, auch wenn die Genauigkeit der genauen Größe weniger wichtig ist.
Reflektiertes Licht, das in den Laserhohlraum zurückkehrt, führt zu Instabilität, Modensprüngen oder einem katastrophalen Ausfall der Quelle. Es gibt mehrere Techniken, um es zu kontrollieren:
Technik |
Wie es Rückreflexionen kontrolliert |
|---|---|
Optische Isolatoren (Faraday-basiert) |
Lassen Sie Licht mithilfe von Faraday-Rotatoren und Polarisatoren nur in eine Richtung passieren und verhindern Sie, dass reflektiertes Licht wieder in den Laserhohlraum eindringt |
Antireflexbeschichtungen und Oberflächenbehandlungen |
Mehrschichtige Beschichtungen verringern die Reflexion bei der Laserwellenlänge durch destruktive Interferenz (das Reflexionsvermögen kann unter 0,1 % liegen). |
Strahlengangdesign und Winkelpositionierung |
Durch die Ausrichtung von Spiegeln und Linsen , die Verwendung von Strahlablenkungen und die Verbesserung der Elementanordnung wird reflektiertes Licht vom Hohlraum weggelenkt |
Überwachungs- und Erkennungssysteme |
Fotodetektoren und Signalverarbeitung verfolgen die Intensität des reflektierten Lichts und lösen innerhalb von Mikrosekunden bis Nanosekunden Schutzmaßnahmen aus |
Ein optischer Isolator fungiert als Einwegventil für Licht. Es lässt den nach vorne gerichteten Strahl mit minimalem Verlust durch und blockiert das nach hinten wandernde Licht. Beam Dumps sind hochabsorbierende, häufig wassergekühlte Geräte, die die Energie von außerhalb der Achse gesendeten Strahlen sicher auffangen. Wassergekühlte Strahlableiter halten Rückreflexionen unter 4 %, können mit einem Isolationsrohr weiter reduziert werden und bieten hohe Zerstörschwellen von bis zu 16 kW/cm². Optische Blenden, röhrenartige Strukturen mit entspiegelten, geschwärzten Oberflächen, fangen Streulicht im Inneren des Gehäuses ein.
Neigen Sie jede Optik leicht, sodass ihre Oberflächenreflexion den Strahlengang verlässt. Eine geneigte Oberfläche sendet die Reflexion zu einem sicheren Absorber und nicht zurück zur Quelle. Kombinieren Sie die Neigung mit einem Strahldump am erwarteten Reflexionspunkt und stellen Sie sicher, dass der Dump den gesamten reflektierten Strahl über Ihren Ausrichtungsbereich auffängt.
Durch die gute Handhabung dieser drei Steuerelemente, Erweiterung, Profilierung und Rückreflexionsmanagement, wird der Präventionskreislauf auf der Strahlseite geschlossen. Der nächste Abschnitt behandelt die Wartungsgewohnheiten, die dafür sorgen, dass es geschlossen bleibt.
Legen Sie einen festen Inspektionsplan fest und befolgen Sie diesen genau. Tägliche Kontrollen umfassen Messfenster, Linsenhalter und Nasszellen. Wöchentliche Kontrollen prüfen alle erreichbaren Flächen bei guter Beleuchtung und reinigen die Außenfenster, auch wenn Sie keinen Schmutz sehen. Monatliche Kontrollen erreichen schwer zugängliche Oberflächen und überprüfen Reinigungsprotokolle. Einmal im Jahr überprüft eine professionelle vorbeugende Wartung die Kalibrierung und reinigt das Innere der Optik.
Intervall |
Aktion |
Beleuchtung |
|---|---|---|
Täglich |
Sichtkontrolle von Fenstern und Haltern |
Sichtprüfung |
Wöchentlich |
Untersuchen Sie alle zugänglichen Oberflächen; Außenfenster reinigen |
Gute Beleuchtung |
Monatlich |
Erweiterte Inspektion; Überprüfungsprotokolle |
Nicht angegeben |
Jährlich |
Professionelle vorbeugende Wartung |
Nicht angegeben |
Schauen Sie sich die Flächen vor und nach jeder Reinigung bei guter Beleuchtung schräg an. Dieser Schritt bestätigt, dass der Schmutz verschwunden ist und alle neuen Kratzer auf der Oberfläche aufgefangen werden.
Die Wahl des richtigen Lösungsmittels ist für die Reinigung von entscheidender Bedeutung optische Komponenten gut, ohne Beschichtungen zu beschädigen. Eine Mischung aus 60 % Aceton und 40 % Methanol funktioniert für die meisten Glasbeschichtungen, und Methanol verlangsamt das Trocknen, sodass es Rückstände anhebt, die Aceton allein zurücklässt. Aceton allein trocknet zu schnell und sollte niemals mit Kunststoffoptiken in Berührung kommen. Isopropylalkohol eignet sich für Kunststoffe, kann jedoch Trocknungsspuren hinterlassen. Entionisiertes Wasser mit milder Seife und Druckluft sind für Kunststoffe unbedenklich.
Beginnen Sie mit der Reinigung, die die Oberfläche nicht berührt: ein inertes Staubgas oder eine Blase, die in einem Streifwinkel von 10–20° und etwa 6–10 cm entfernt gehalten wird. Befeuchten Sie dann ein Wischtuch leicht, lassen Sie das Lösungsmittel niemals ansammeln und prüfen Sie, ob es für Ihre Beschichtung unbedenklich ist. Wischen Sie mit sanften, gleichmäßigen Bewegungen ab und drehen Sie das Tuch häufig. Diese Reinigungsmethoden schützen empfindliche optische Komponenten vor Beschichtungsschäden und Beschichtungsfehlern.
Befolgen Sie bei jedem Schritt die guten Handhabungspraktiken für Optiken. Tragen Sie puderfreie Nitril- oder Latexhandschuhe, legen Sie sie nach Möglichkeit doppelt an und halten Sie Teile nur an den Rändern fest. Verwenden Sie Vakuumwerkzeuge oder Pinzetten mit weicher Spitze, niemals Metallwerkzeuge. Erden Sie sich mit einem antistatischen Armband und einer antistatischen Matte, da statische Aufladung Staub auf Oberflächen zieht.
Lagern Sie Optiken mit Trockenmittel bei einer relativen Luftfeuchtigkeit von unter 40 % für beschichtete Teile und unter 50 % für unbeschichtete Teile bei 20–25 °C. Bewahren Sie sie in versiegelten Kartons in Linsentuch oder antistatischem Papier auf. Vermeiden Sie Pappe, Holz und Papier, da diese Feuchtigkeit speichern. Überprüfen Sie die gelagerten Optiken alle 6–12 Monate.
Führen Sie ein Parameterprotokoll mit Fotos, Leistungsdichteberechnungen und Zykluszeit. Erfassen Sie die Anlagen-ID, die Seriennummer, das Installationsdatum, die Kalibrierungsdaten, den Techniker und die Rückverfolgbarkeit der Testausrüstung. Typische OEM-Spezifikationen erlauben eine Fluenztoleranz von etwa ±12 %, und eingebaute Messgeräte sollten innerhalb von ±20 % eines rückverfolgbaren externen Messgeräts bleiben. Vergleichen Sie die von Ihnen ermittelte Fluenz mit bekannten Sicherheitsschwellenwerten und passen Sie die Pulsenergie sofort an, wenn die Werte diese überschreiten.
Durch Korrekturmaßnahmen wird die Grundursache eines bereits aufgetretenen Problems beseitigt. Vorbeugende Maßnahmen stoppen etwas, das noch nicht geschehen ist. Legen Sie die beschädigte Optik beiseite, dokumentieren Sie den Fehler und verfolgen Sie ihn bis zu seiner Ursache zurück. Überprüfen Sie, ob der Fix funktioniert hat, bevor Sie CAPA schließen.
Die schnelle Ablationsminderung ist eine gängige Reparaturmethode für optische Schäden. Schauen Sie nach der Reparatur noch einmal unter Vergrößerung nach und stellen Sie sicher, dass die Fluenz innerhalb der Grenzen bleibt. Bandoptik-Angebote benutzerdefinierte Filter und Fenster gemäß ISO 9001:2015-Qualitätsprozessen.
Sie haben jetzt die zweiteilige Antwort. Wählen Sie ND-Filter, deren Zerstörschwelle, Wellenlängenbereich, OD, Substrat und Beschichtung zu Ihrem Laser passen. Anschließend steuern Sie den Strahl mit Aufweitung, Ausrichtung, Profilierung und Rückreflexionssteuerung.
Halten Sie den Präventionskreislauf zur Gewohnheit:
Überprüfen Sie die Oberflächen, bevor Sie sie reinigen.
Mit zugelassenen Lösungsmitteln und fusselfreien Tüchern reinigen.
Fassen Sie die Optik an den Rändern an und tragen Sie Handschuhe.
Notieren Sie jede Einstellung und jedes Serviceereignis.
Beheben Sie Fehler und gehen Sie der Grundursache nach.
Diese Schleife sorgt dafür, dass Ihre optischen Komponenten funktionieren und verringert das Schadensrisiko.
Vergleichen Sie Ihre aktuellen Filterspezifikationen und Ihren Strahlengang mit diesen Regeln. Beheben Sie zuerst das schwächste Glied.
Passen Sie zunächst die Bewertung an Ihren Pulstyp an. Nanosekundenfilter bewältigen normalerweise etwa 1 J/cm² und Laserlinientypen sind mit ~0,1 J/cm² ungefähr zehnmal niedriger. Pikosekunden- und Femtosekundenquellen verwenden die durchschnittliche Leistungsdichte anstelle eines festgelegten Fluenzwerts. Bleiben Sie dann unter der veröffentlichten Zahl, um einen Sicherheitsspielraum zu wahren.
Verwenden Sie OD = -log10(T), wobei T der Anteil des Lichts ist, den Sie durchlassen möchten. Ein 100-W-Strahl, der auf 1 mW abfallen muss, benötigt einen Reduktionsfaktor von 100.000, was OD 5 entspricht. Jede OD-Einheit ergibt außerdem eine Dämpfung von 10 dB.
Quarzglas ist die erforderliche Wahl für stabile Hochleistungslaser wie Faserquellen über 500 W und für UV-Wellenlängen unter 350 nm. BK7 und K9 absorbieren mehr Energie und verursachen thermische Linsen. Saphir bietet die größte Robustheit für raue Umgebungen.
Passen Sie die Familie an Ihren Job an. Absorptionsfilter sorgen für eine gleichmäßige Dämpfung über eine große Bandbreite und streuen wenig Licht, absorbierte Energie wird jedoch in Wärme umgewandelt. Dielektrische reflektierende Beschichtungen bewältigen hohe Leistung bei geringer Erwärmung, können jedoch Geisterbilder verursachen. Keiner von beiden gewinnt direkt.
Die Leistungsdichte entspricht der Leistung geteilt durch die Fläche, sodass eine größere beleuchtete Fläche die Belastung jeder nachgeschalteten Optik verringert. Die Erweiterung trägt auch dazu bei, dass die Ausgabe gleichmäßiger wird. Bewerten Sie den Expander selbst für Ihre Quelle wie jede andere Optik im Pfad.
Legen Sie einen festen Zeitplan fest. Tägliche Kontrollen decken Fenster und Halterungen ab, wöchentliche Kontrollen prüfen alle erreichbaren Oberflächen bei guter Beleuchtung und monatliche Kontrollen erreichen schwierigere Bereiche. Die jährliche professionelle Wartung übernimmt die Kalibrierung und die interne Optik. Regelmäßige Reinigung verhindert das Einbrennen von Verunreinigungen in Beschichtungen.
Eine Mischung aus 60 % Aceton und 40 % Methanol eignet sich für die meisten Glasbeschichtungen, und das Methanol verlangsamt das Trocknen und löst Schmutz. Isopropylalkohol eignet sich für Kunststoffe, kann jedoch Trocknungsspuren hinterlassen. Lassen Sie das Lösungsmittel niemals ansammeln und vergewissern Sie sich vor der Reinigung, dass das Lösungsmittel für Ihre Beschichtung unbedenklich ist.
Erfassen Sie Anlagen-ID, Seriennummer, Installations- und Kalibrierungsdaten, Techniker und die Rückverfolgbarkeit von Testgeräten. Beachten Sie die Berechnungen der Leistungsdichte und Ausrichtungseinstellungen. Typische OEM-Spezifikationen erlauben eine Fluenztoleranz von etwa ±12 %. Vergleichen Sie daher Ihre berechnete Fluenz mit bekannten Schwellenwerten und passen Sie die Pulsenergie an, wenn die Werte diese überschreiten.


